


Obróbka drewna litego
Optymalizerka przelotowa Speedcut , Piła poprzeczna CNC, Pilarka, Piła z optymalizacją i wycinaniem wad w drewnie.


Obróbka drewna litego


128000.00
zł
netto
29900,00 €
* Podane ceny to ceny netto, wystawiamy fakturę VAT
Finansujemy zakup przy współpracy z:


1. Tryb optymalizacji długości:
Optymalne rozmieszczenie wymaganych długości z listy cięcia w celu minimalizacji odpadu.
Przykład:
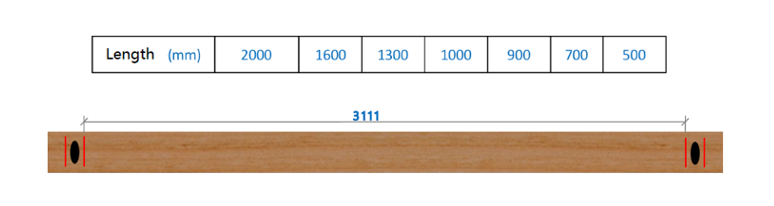
Długość (mm): 2000 / 1600 / 1300 / 1000 / 900 / 700 / 500
Przy tradycyjnym sposobie cięcia stosowanym przez operatora najpierw wycinane są najdłuższe elementy.
Wynik cięcia:
1 szt. × 2000 mm + 1 szt. × 1000 mm + 111 mm pozostałości.
W trybie optymalizacji długości oprogramowanie -Opticut wykonuje optymalizację cięcia dla każdego użytecznego odcinka materiału.
Wynik zoptymalizowanego cięcia:
1 szt. × 1600 mm + 1 szt. × 1000 mm + 1 szt. × 500 mm + 11 mm pozostałości.
W porównaniu z cięciem ręcznym stopień wykorzystania materiału wzrasta o:
(3100 − 3000) / 3000 = 3,3%
Tryb ten jest odpowiedni dla klientów obrabiających wartościowe drewno, wymagających wielu różnych długości cięcia i niewykorzystujących materiału do łączenia na mikrowczepy.
________________________________________
2. Tryb optymalizacji wartości
Każdemu wymiarowi znajdującemu się na liście cięcia przypisywana jest określona wartość. System wybiera kombinację cięcia zapewniającą najwyższą łączną wartość.
Przykład:
Długość (mm) 2000 1600 1300 1000 900 600 500
Wartość (CNY) 220 175 142 110 108 62 50
Przy ręcznym cięciu rozpoczynającym się od najdłuższego elementu:
Wynik: 1 × 2000 mm + 1 × 1000 mm + 111 mm odpadu
Łączna wartość: 220 + 110 = 330 ZL
W trybie optymalizacji wartości -Opticut:
Wynik: 1 × 1600 mm + 1 × 900 mm + 1 × 600 mm + 11 mm odpadu
Łączna wartość: 175 + 108 + 62 = 345 ZL
Optymalizacja wartości zwiększa wartość produktu o:
(345 − 330) / 330 = 4,5%
________________________________________
3. Tryb optymalizacji klasy jakości
Tryb przeznaczony do sortowania drewna według różnych klas jakości w celu maksymalizacji wartości wykorzystania materiału.
Pozostały materiał wyższej klasy może zostać automatycznie przeklasyfikowany do klasy niższej.
Przykład:
Klasa A A A B B B
Długość (mm) 400 600 800 1200 1500 1750
Wartość (CNY) 40 62 95 132 170 200
Przy standardowym cięciu ręcznym:
95 (klasa A, 800 mm) + 132 (klasa B, 1200 mm) + 62 (klasa A, 600 mm)
= 289 ZL
W trybie optymalizacji klasy QC-Opticut:
95 (klasa A, 800 mm) + 200 (klasa B, 1750 mm)
= 295 ZL
Oznacza to wzrost wartości o 2,07%.
W trybie optymalizacji klasy GT-Opticut wykonuje zoptymalizowane cięcie sąsiadujących odcinków o różnych klasach jakości. Jeżeli obniżenie klasy materiału pozwala uzyskać większą wartość, system automatycznie przeklasyfikuje materiał wyższej klasy i wytnie dłuższy element niższej klasy.
________________________________________
4. Tryb optymalizacji ilości
System optymalizuje cięcie na podstawie pozostałych ilości zamówienia. Wymiary, dla których zapotrzebowanie jest większe, są wykonywane w pierwszej kolejności, aby możliwie równocześnie zakończyć realizację wszystkich pozycji zamówienia.
Użytkownik wprowadza wymaganą liczbę sztuk dla każdego wymiaru.
Po każdym cięciu oprogramowanie aktualizuje liczbę wykonanych elementów. Po osiągnięciu wymaganej ilości dany wymiar nie jest dalej produkowany.
________________________________________
5. Tryb priorytetu najdłuższych elementów
Najdłuższe elementy znajdujące się na liście cięcia są wykonywane w pierwszej kolejności, aby zapewnić priorytetową realizację zapotrzebowania na długi materiał.
Przykład:
Długości: 2000 / 1600 / 1200 / 1000 / 900 / 700 / 500 mm
W trybie GT-Opticut:
Wynik:
1 × 2000 mm + 1 × 1200 mm + 1 × 300 mm
(300 mm przeznaczone jako materiał do łączenia na mikrowczepy).
Tryb ten jest odpowiedni dla klientów, u których wartość drewna znacząco wzrasta wraz z długością elementu oraz którzy wykorzystują krótsze elementy do produkcji materiału łączonego na mikrowczepy.
________________________________________
6. Tryb cięcia sekwencyjnego
Maszyna wykonuje cięcie poprzeczne zgodnie z wcześniej zdefiniowanymi długościami oraz ustaloną kolejnością obróbki.
Przykład:
Długość (mm) 600 500 360 330
Kolejność cięcia 1 2 3 4
Jeżeli długość materiału wejściowego wynosi 1790 mm lub jest nieznacznie większa, przy ustawionych parametrach uzyskuje się przedstawiony wynik cięcia.
Ponieważ długości surowca nie są jednakowe, element o długości 1820 mm przy pierwotnych ustawieniach spowodowałby powstanie 30 mm odpadu.
Po zaznaczeniu odpowiedniej opcji końcowa pozostałość zostanie wykorzystana do wykonania najdłuższego możliwego wymiaru z listy, zapewniając maksymalne wykorzystanie wartości materiału.
________________________________________
7. Tryb wycinania wad
Cięcie wykonywane jest wyłącznie w wcześniej oznaczonych miejscach na desce, w celu usunięcia:
• sęków,
• pęknięć,
• zgnilizny,
• innych wad powierzchniowych.
Tryb szczególnie dobrze nadaje się do przygotowania materiału przeznaczonego do łączenia na mikrowczepy.
________________________________________
8. Tryb cięcia bezodpadowego
System uwzględnia ograniczenia długości gotowych elementów oraz materiału przeznaczonego do łączenia na mikrowczepy.
Jeżeli użyteczny odcinek surowca nie pozwala na wykonanie pełnowymiarowego elementu ani nie może zostać bezpośrednio wykorzystany do mikrowczepów, system automatycznie nieznacznie skraca pierwszy element, tak aby pozostała część mogła zostać wykorzystana jako materiał do łączenia na mikrowczepy.
Przykład:
Długości: 900 / 800 / 700 / 600 / 500 / 400 mm
Zakres długości materiału do mikrowczepów: 120–500 mm
Przy standardowym cięciu:
2 × 900 mm + 80 mm pozostałości
W trybie GT-Opticut Zero-Waste:
1 × 900 mm + 1 × 800 mm + 180 mm materiału do mikrowczepów
Oprogramowanie skraca pierwszy możliwy element, dzięki czemu pozostałość, która normalnie byłaby odpadem, może zostać wykorzystana jako materiał do łączenia na mikrowczepy.
Tryb bezodpadowy najlepiej sprawdza się w zakładach, w których różnice cenowe pomiędzy poszczególnymi długościami są niewielkie, obrabiane jest drewno wysokiej jakości oraz istnieje możliwość produkcji elementów łączonych na mikrowczepy.
Wyposażenie opcjonalne:
1. Stół do znakowania fluorescencyjnego – długość konfigurowalna
2. Rozszerzona wersja oprogramowania optymalizacyjnego Premium
3. Konfigurowalna liczba pneumatycznych wyrzutników materiału
Napędzany przenośnik taśmowy z obszarem znakowania o długości 2500 mm na wejściu do maszyny, służący do podawania i znakowania elementów, pozwala zwiększyć wydajność i zapewnić ciągłość pracy.

serwomotor napędu podającego o mocy 5,5 kW na przenośnik podający + rolki. Szybkie i równomierne podawanie półfabrykatów do strefy cięcia z wysoką dokładnością.

System docisku:
górny ogranicznik z regulacją wysokości obrabianego elementu;
2 boczne mechaniczne regulowane rolki dociskowe, zapewniające docisk obrabianego elementu do bocznej linijki;
górna mechaniczna regulowana rolka dociskowa, zapewniająca docisk obrabianego elementu do taśmy podającej.
Taki system docisków zapewnia ściśle prostoliniowy transport elementów do strefy cięcia i uzyskanie prostego cięcia na każdym elemencie.

Czujnik SICK, wyprodukowany w Niemczech. Zajmuje czołową pozycję na światowym rynku czujników optycznych. Zapewnia wysoką szybkość rozpoznawania oraz doskonałe parametry reakcji.

W stole maszyny znajduje się zwiększona liczba napędzanych dolnych rolek karbowanych – 6 sztuk oraz gumowanych rolek górnych z pneumatycznym dociskiem – 6 sztuk. Zapewniają one stabilny posuw i precyzyjne pozycjonowanie obrabianego elementu podczas cięcia w stanie spoczynku.

Mocny silnik napędu piły o mocy 7,5 kW charakteryzuje się wysokim poziomem bezpieczeństwa i stabilną pracą. Konstrukcja wspornika piły z podwójnym łożyskiem zapewnia płynny i trwały obrót wrzeciona.

Serwonapęd o mocy 4,5 kW charakteryzuje się dużą prędkością, wysoką precyzją przekładni zębatej i pasowej oraz wysokim momentem obrotowym. Sam napęd jest zamontowany w oddzielnej, odlewanej obudowie na podporach, co pozwala wyeliminować drgania.

Regulacja podnoszenia i opuszczania górnych rolek podających odbywa się za pomocą motoreduktora o mocy 0,37 kW poprzez przekładnię łańcuchową.

Wygodny i intuicyjny 10-calowy ekran dotykowy do sterowania maszyną i programowania zadań. Umożliwia szybkie wprowadzanie parametrów i zmian w trybie pracy maszyny.

W szafie sterowniczej zainstalowano komponenty elektryczne czołowych światowych producentów:
cały system składa się z oryginalnych produktów firmy Schneider i przeszedł rygorystyczne testy systemowe oraz wielokanałowe kontrole w celu zapewnienia zgodności z międzynarodowymi normami bezpieczeństwa;
programowalny sterownik. Zapewnia wysoką szybkość obliczeń i stabilną wydajność.

Zainstalowano siłowniki pneumatyczne firmy AirTAC (w tym siłowniki, zawory elektromagnetyczne itp.). Niski prąd sterujący i szybka reakcja stanowią niezawodną gwarancję precyzji działania maszyny.

Przewidziano automatyczny system smarowania podzespołów sterowany zegarem.

W celu skutecznego odprowadzania wiórów w górnej części osłony maszyny umieszczono 3 rury odciągowe.
Zostaw nam swój kontakt, oddzwonimy i omówimy wszelkie szczegóły

Poznaj nas
Firma GANTECH to licencjonowany dealer z wieloma producentami maszyn stolarskich, dostarczając na rynek polski najwyższej jakości urządzenia. Zrealizujemy twoje zamówienie od wysyłki po montaż oraz kurs obsługi. 

